Este artículo no es un recorrido por todo nuestro cronograma de producción — nuestra guía de visita a la fábrica, desde el plano CAD hasta la carga del contenedor, abarca todo el proceso de 35 días, siendo el control de calidad (QC) un paso más entre varios. Este artículo profundiza únicamente en ese aspecto: los criterios reales de aprobación/rechazo, el método de muestreo y lo que sucede cuando una unidad no aprueba.
Cada unidad se infla hasta su presión de trabajo nominal y se mantiene durante un período fijo — normalmente 24 horas — mientras monitoreamos la caída de presión. Una fuga lenta que una revisión visual de cinco minutos pasaría completamente por alto se hace evidente a lo largo de un día entero. El umbral de aprobación no es una pérdida de presión cero (cierta caída debido al cambio de temperatura ambiente es normal); es una tasa de caída máxima calibrada según el tamaño de la unidad y su tipo de construcción. Una unidad que cae más rápido que ese umbral se retira para una re-inspección costura por costura antes de ser aprobada o rechazada.
La inspección visual detecta defectos obvios: soldaduras incompletas, espacios visibles, decoloración que indica daño por calor durante la soldadura. Sin embargo, la inspección visual por sí sola pasa por alto costuras que se ven bien pero que tienen una menor resistencia de unión en su interior. Es por eso que cada costura también se somete a una prueba de tracción física en múltiples puntos a lo largo de su longitud, no solo en los extremos donde los inspectores ya saben que deben buscar. Una costura que pasa visualmente pero falla la prueba de tracción en un solo punto hace que todo el panel regrese a la estación de soldadura. El método de construcción en sí también importa aquí — nuestra guía de comparación entre la tecnología drop-stitch y la construcción hermética tradicional explica por qué algunas fabricaciones exigen mucho más trabajo de costura que otras.
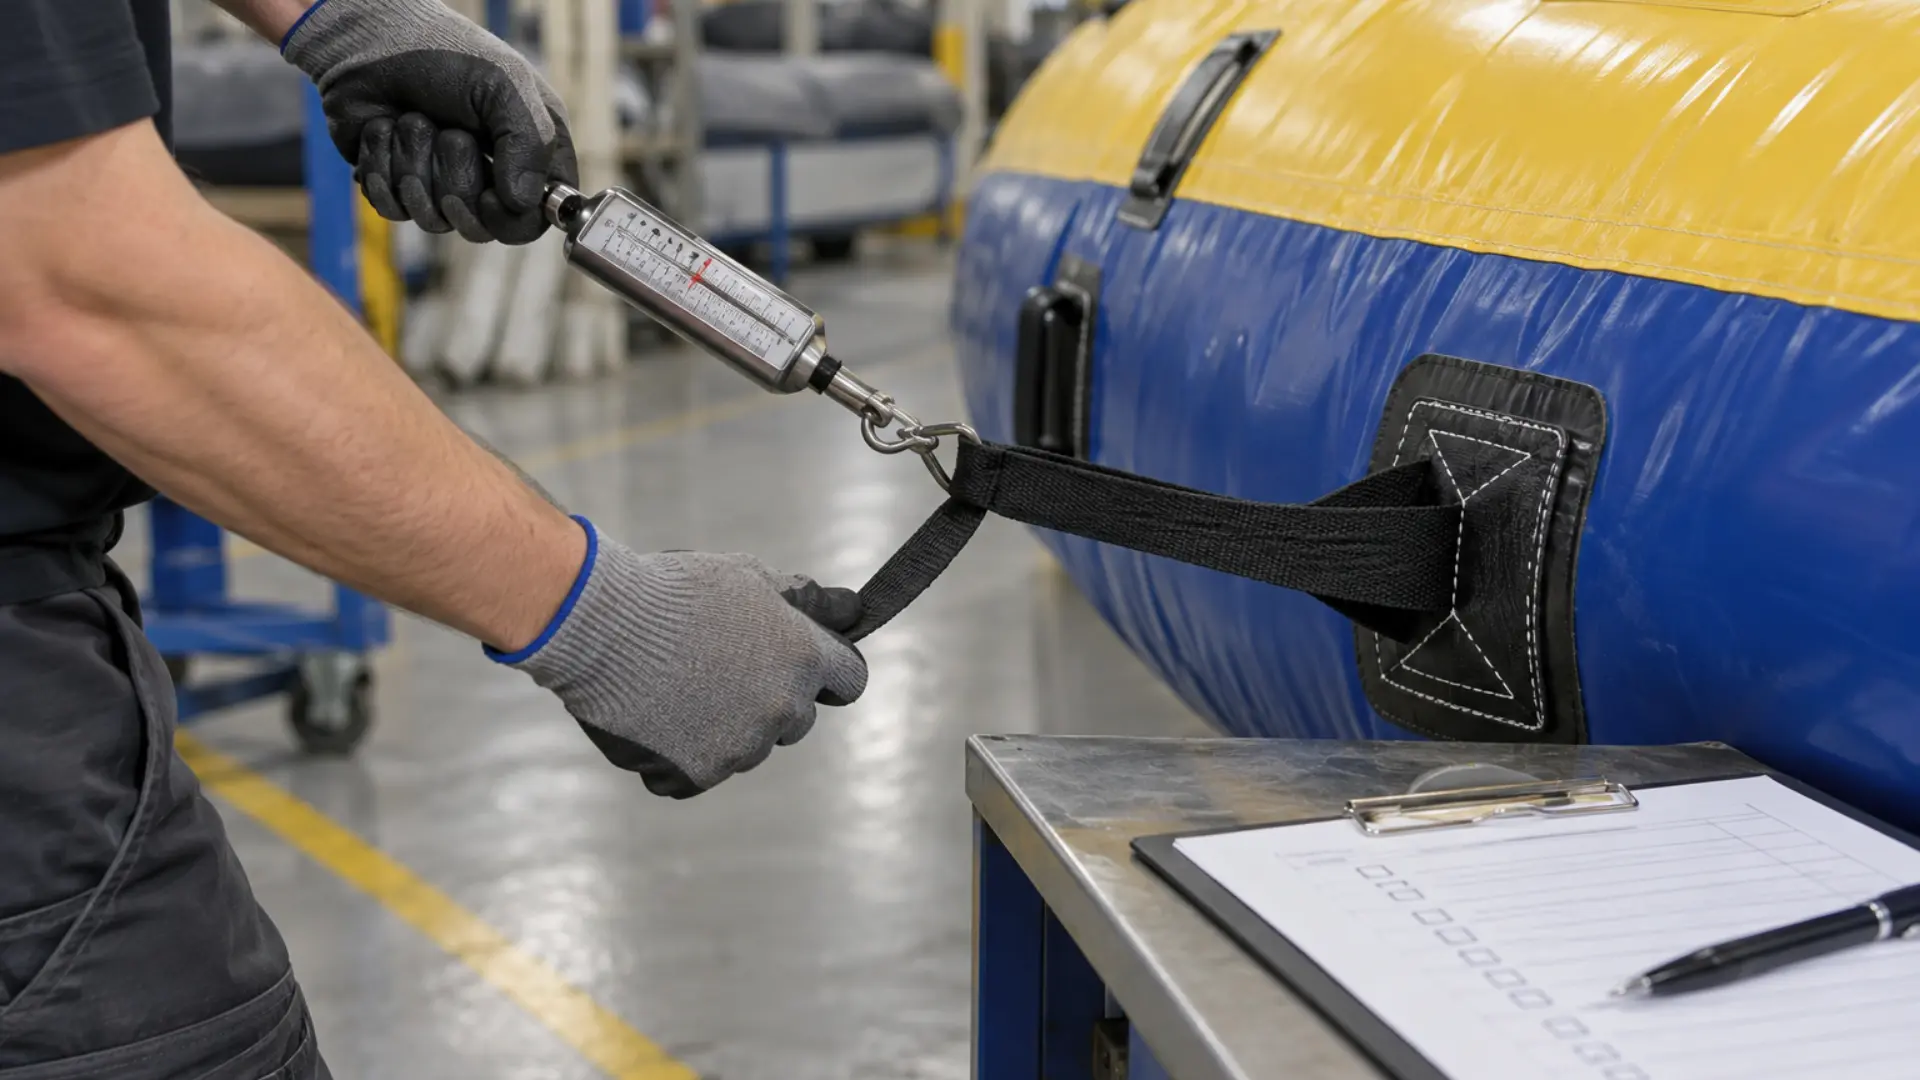
Los lazos de anclaje se someten a pruebas de tracción hasta alcanzar un umbral de peso muy por encima de su carga de trabajo nominal, y probamos un porcentaje definido de puntos de anclaje por unidad en lugar de revisar únicamente los que a simple vista parecen más débiles — los puntos débiles no siempre se pueden identificar visualmente. Para unidades más grandes con un mayor número de puntos de anclaje, esto se acerca más a un muestreo estadístico; para unidades más pequeñas, probamos cada uno de los puntos, ya que el recuento total es lo suficientemente bajo como para que realizar una prueba completa sea práctico.
Cada motor soplador pasa por una prueba funcional que verifica la presión de salida, el sonido del motor (una revisión auditiva para detectar problemas en los rodamientos que una ficha técnica no registraría) y el tiempo de funcionamiento continuo bajo carga antes de ser empacado junto con la unidad. Esto es independiente de la prueba de presión propia de la estructura inflable — una estructura puede aprobar su prueba de retención de presión con un soplador que aún presente una falla mecánica, razón por la cual ambas pruebas nunca se combinan en una sola decisión de aprobación/rechazo. Para los compradores que evalúan las especificaciones del soplador directamente, nuestra guía de gestión de presión de aire y PSI cubre los umbrales de salida y sobreinflado contra los cuales se comparan estas pruebas.
Una costura defectuosa se envía de regreso para su reparación si el defecto es localizado y reparable — volver a soldar una sección específica es un procedimiento estándar y no requiere desechar todo el panel. Una falla que indique un problema sistémico (un lote de paneles que fallan en el mismo punto, lo que sugiere un problema de material o proceso en lugar de un defecto aislado) desencadena la retención de todo el lote hasta que se identifique la causa raíz, en lugar de limitarse a solucionar la única unidad señalada. Las unidades con daños estructurales irreparables se descartan en lugar de ser enviadas bajo una excepción documentada, sin importar la presión del calendario de producción.
El registro de QC de cada unidad (resultados de la prueba de presión, resultados de las muestras de tracción, registro de pruebas del soplador) se compila en un informe de QC por lote que se envía junto con el contenedor y está disponible a petición antes del embarque. Esto es independiente de los documentos de certificación como la documentación de cumplimiento EN 14960 o ASTM — el informe de QC es nuestro registro interno de fabricación, mientras que los documentos de certificación verifican el cumplimiento frente a una norma externa.
¿Todas las fábricas realizan pruebas bajo los mismos umbrales de aprobación/rechazo?
No. Los umbrales de caída de presión, los objetivos de peso en las pruebas de tracción y los porcentajes de muestreo varían según la fábrica, y los productores de menor costo a veces omiten por completo las pruebas de tracción en favor de una inspección únicamente visual. Los compradores que deseen tener garantías al respecto deben solicitar el formato real del informe de QC antes de realizar el pedido, y no conformarse con una simple garantía general de que "hacemos control de calidad".
¿Afecta al precio el hecho de realizar pruebas al 100% de las costuras en comparación con hacer un muestreo?
Realizar pruebas de tracción en todas las costuras de cada unidad requiere más tiempo de mano de obra que el muestreo, por lo que generalmente se reserva para unidades de mayor valor o críticas para la seguridad, mientras que el muestreo es estándar para tiradas de producción de alto volumen donde el muestreo estadístico ofrece la confianza adecuada sin necesidad de probar cada costura individualmente.
¿Puede un comprador solicitar ver el proceso de QC directamente?
Sí — los servicios de inspección de terceros y las auditorías de calidad por parte del comprador durante la producción son comunes para pedidos grandes, y vale la pena considerar como una señal de alerta a cualquier fábrica que se oponga a este nivel de transparencia, sin importar lo que afirme su propia documentación de QC.
Si la documentación de QC es importante para su próximo pedido, solicite un informe de QC de muestra antes de que comience la producción para saber exactamente qué se prueba y se registra en sus unidades específicas.